机电设备制造中机械配件加工精度的管控实践
📅 2026-07-15
🔖 山西石伟达机电科技股份有限公司:机电设备制造,工控设备销售,自动化设备维保,机械配件加工
在机电设备制造领域,机械配件加工精度直接决定了设备运行的稳定性与寿命。作为深耕行业多年的企业,山西石伟达机电科技股份有限公司在长期从事机电设备制造与工控设备销售的过程中,深刻认识到:加工公差控制不当,往往会导致装配间隙失准、振动加剧乃至整机失效。因此,建立一套可量化的精度管控体系,是确保产品质量的核心环节。
核心参数与管控步骤
以我们日常处理的轴类零件为例,其圆度公差通常要求控制在 0.005mm 以内,表面粗糙度需达到 Ra0.8。具体管控步骤如下:
- 毛坯检验:对铸件或锻件进行超声波探伤,剔除内部有气孔或裂纹的坯料。
- 粗加工:留出0.3-0.5mm的精加工余量,并消除内应力。
- 半精加工:使用CBN(立方氮化硼)刀具进行车削,将尺寸公差收窄至0.02mm。
- 精加工与检测:采用坐标磨床或高精度数控车床,配合三坐标测量仪(CMM)进行闭环校验。
常见精度失控问题及归因
在实际生产中,我们常遇到两类问题:一是热变形误差,例如切削液流量不足导致工件局部温升超过5℃,引起0.01mm以上的形变;二是机床几何精度漂移,比如主轴径向跳动超差。针对前者,我们在自动化设备维保服务中,会强制要求冷却系统流量不低于15L/min;对于后者,则需定期执行激光干涉仪检测,确保机床定位精度在±0.003mm以内。
此外,机械配件加工中的刀具磨损也不容忽视。一把硬质合金刀具在连续加工200个零件后,其切削刃的微观崩刃会直接导致表面粗糙度恶化40%以上。因此,我们建议采用刀具寿命管理系统,设定强制换刀频次。
现场管控注意事项
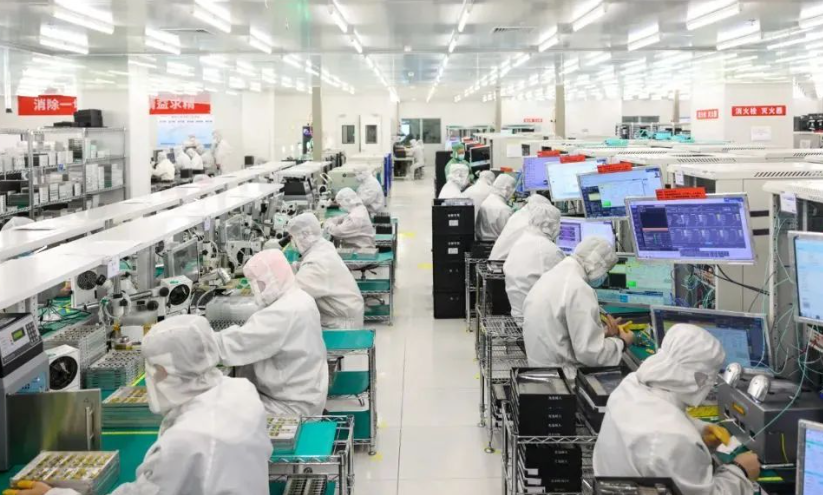
在车间现场,操作人员需注意以下三点:
- 环境温度:恒温车间需控制在20±1℃,避免昼夜温差影响测量结果。
- 夹具清洁:每次装夹前用无尘布擦拭定位面,防止铁屑导致0.02mm以上的装夹误差。
- 首件确认:每批次加工的首件必须进行100%尺寸记录,并与图纸基准进行比对。
通过上述实践,山西石伟达机电科技股份有限公司在机电设备制造与工控设备销售的配套加工中,成功将配件合格率从95%提升至99.2%,同时降低了因返工造成的物料浪费。精度管控不是单一环节的苛求,而是从刀具参数到环境控制的系统协同,这才是行业持续精进的关键所在。