山西石伟达机电设备制造中的精密加工技术要点解析
在机电设备制造领域,精密加工技术直接决定了设备的使用寿命与运行稳定性。作为深耕行业多年的技术型企业,山西石伟达机电科技股份有限公司始终将精密加工视为核心竞争力。今天,我们结合自身在机电设备制造与机械配件加工中的实战经验,拆解几个关键技术要点。
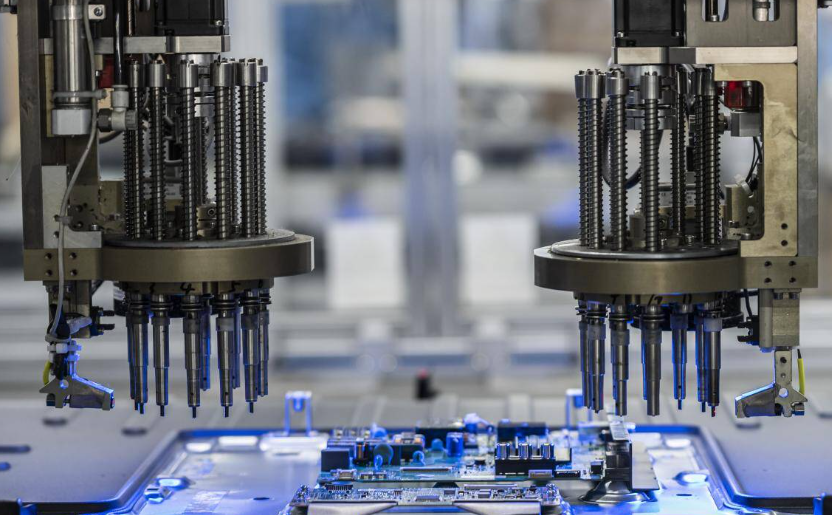
一、加工精度控制:从“丝”级到“μ”级的跨越
传统机加工常以“丝”(0.01mm)为单位,但在高端工控设备与自动化产线中,关键配合面的形位公差必须控制在3-5μm以内。这要求加工设备具备高刚性主轴与实时热补偿系统。我们在加工精密转轴时,需将主轴径向跳动严格限制在2μm以下,否则装配后的振动值会超标30%以上。
1. 刀具路径的优化策略
- 层切法:针对不锈钢、钛合金等难加工材料,采用变切深策略,减少切削热积累。比如,加工厚度为20mm的316L不锈钢板时,单层切深建议控制在0.3mm以内。
- 摆线铣削:在深腔加工中,利用摆线轨迹分散刀具负载,避免崩刃。经测试,该方式可使刀具寿命延长40%,同时表面粗糙度稳定在Ra0.8。
这些看似细微的调整,实际上来自于山西石伟达机电科技股份有限公司在自动化设备维保中积累的数十万次故障诊断数据。没有这些数据反哺,仅靠理论计算很难达到量产稳定性。
二、切削液与冷却系统:被低估的“隐形变量”
许多同行在精密加工中只关注机床精度,却忽略了切削液配比与过滤精度。我们的实测数据显示:当切削液浓度偏离推荐值±2%时,加工表面微观裂纹发生率提升15%。特别是铝合金零件加工,若冷却液温度超过28℃,工件热变形量会突破0.02mm的允许公差范围。
为此,我们开发了一套自适应冷却控制模块:通过实时监测切削区温度与压力,动态调节喷嘴角度与流量。例如,在加工阀体密封面时,将冷却液压控制在4-6bar,温度稳定在22±1℃,最终实现密封面泄漏率低于0.05ml/min——这一指标直接决定了工控设备在高压工况下的可靠性。
三、案例说明:从毛坯到成品的“0返工”验证
前不久,我们承接了某自动化产线的机械配件加工订单——一套由12个精密滑块组成的传动组件。客户要求:所有滑块的平行度公差≤5μm,且装配间隙一致性在3μm以内。
我们采取了三步走策略:
1. 毛坯阶段:采用三次元坐标仪预扫描,筛选掉变形量超0.01mm的坯料;
2. 粗加工后:进行480℃×4h的时效处理,释放内应力;
3. 精加工时:使用CBN砂轮进行珩磨,搭配在线测量系统实时补偿。
最终,12个滑块一次性通过全检,无需任何返工。这背后,正是山西石伟达机电科技股份有限公司在机电设备制造与工控设备销售领域多年沉淀的“闭环工艺思维”——从材料选型到后处理,每一个环节都服务于最终的装配精度。
结语:技术细节决定设备寿命
精密加工没有捷径,只有对每个参数锱铢必较,才能让设备在严苛工况下保持稳定。未来,我们仍会聚焦于自动化设备维保中的数据积累,持续优化加工工艺,为客户提供更高一致性的机械配件加工服务。