山西石伟达机电设备制造工艺优化与精度控制要点解析
机电设备制造的精髓,往往藏在那些看不见的工序细节里。山西石伟达机电科技股份有限公司深耕工控设备销售与机械配件加工多年,深知精度控制绝非单一环节的孤立追求,而是从毛坯到成品的系统性工程。今天,我们就从实际生产角度,拆解几个关键控制节点。
一、粗加工阶段的应力释放与余量分配
很多同行容易忽视粗加工对最终精度的影响,我们通常在粗车或粗铣阶段刻意保留0.8-1.2mm的余量,并采用分段切削参数。比如对45#钢轴类件,转速控制在350-450rpm,进给量0.25mm/rev,切深不超过3mm。这样做的目的是通过多次切削逐步释放材料内应力,避免后续精加工时因应力回弹导致尺寸漂移。
粗加工完成后,建议安排自然时效或振动时效处理。对于结构复杂的箱体类工件,振动时效能有效降低残余应力约30%左右,为精加工打下稳定基础。这一步在自动化设备维保中更换关键配件时尤为重要。
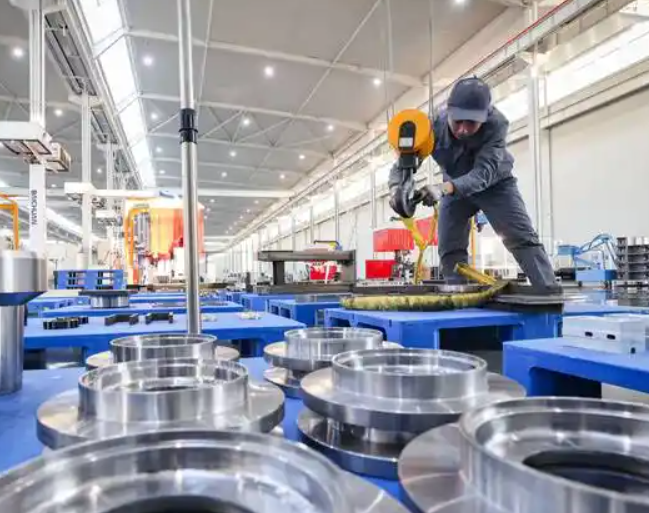
二、精加工环节的温控与补偿策略
精加工是精度控制的决战阶段。我们实测过,机床主轴在连续运转2小时后,热伸长量可达0.02-0.04mm,这足以让公差等级从IT7漂移到IT8。针对这个痛点,山西石伟达机电科技股份有限公司在精加工工序前,会先让机床空运行30分钟进行热机,并利用主轴热补偿功能实时修正坐标。
具体到车削加工,我们采用两次走刀法:第一刀切除大部分余量至0.15mm左右,等待3-5分钟让切削热充分散发,再执行最终精车。同时,切削液浓度控制在8%-10%,流量保证在20L/min以上,确保刀具和工件始终处于恒温状态。这样处理后的圆度误差可稳定控制在0.005mm以内。
三、在线检测与数据反馈闭环
精加工完成后,不要急着拆下工件。我们会在机床上直接使用马里波测头进行在位测量,测量数据自动反馈至加工系统。若发现尺寸偏差超过0.003mm,系统会调用磨削补偿程序进行微调。目前,我们公司对关键轴类件的加工过程能力指数CpK值已稳定在1.33以上,这意味着一万件产品中不合格品少于60件。
另外,针对自动化设备维保中常见的旧件测绘加工,特别提醒一点:旧件表面磨损层必须彻底去除后再建立测量基准,否则测绘数据会包含磨损误差,导致新配件装配后出现间隙或过盈异常。
- 刀具磨损监控:每加工50件检查一次刀具后刀面磨损量,超过0.3mm立即更换
- 环境温度控制:精加工车间保持恒温23℃±1℃,避免昼夜温差影响
- 装夹方式:薄壁件采用液性塑料夹具,避免夹紧变形
实际生产中,很多朋友会遇到精加工后尺寸不稳定的问题。这多半是切削参数与刀具材质不匹配所致,比如用硬质合金刀片加工不锈钢时线速度过高,导致积屑瘤产生。建议将线速度从80m/min降至60m/min,并改用带TiAlN涂层的刀片,配合压缩空气排屑,效果立竿见影。
精度控制是一个动态平衡的过程,每一次参数调整背后都是对材料特性和机床性能的深度理解。山西石伟达机电科技股份有限公司在机电设备制造、工控设备销售、自动化设备维保及机械配件加工领域积累了多年实战经验,我们愿意将这些工艺细节与同行共享,共同推动行业加工水平的提升。如果您在加工中遇到类似难题,欢迎交流探讨。