机械配件加工精度控制方法及其在机电设备制造中的应用
📅 2026-10-08
🔖 山西石伟达机电科技股份有限公司:机电设备制造,工控设备销售,自动化设备维保,机械配件加工
在机电设备制造领域,机械配件的加工精度直接影响整机的运行稳定性和使用寿命。以伺服电机安装座为例,同轴度偏差超过0.02mm就可能导致联轴器异常磨损,进而引发振动超标。山西石伟达机电科技股份有限公司在长期服务工控设备销售与自动化设备维保的过程中,积累了一套行之有效的精度控制方法。
精度控制的三个核心维度
机械配件加工精度并非单一指标,通常需要从以下维度综合把控:
- 尺寸公差:配合面的实际尺寸需控制在图纸公差带的60%以内,为后续装配留出余量
- 形位公差:平面度、垂直度、同轴度往往比尺寸公差更关键,尤其对轴承座类零件
- 表面粗糙度:Ra值直接影响配合面的接触刚度,通常需达到Ra1.6以下
三者相互制约,过度追求某一项指标反而可能造成加工成本陡增。
实操中的关键控制点
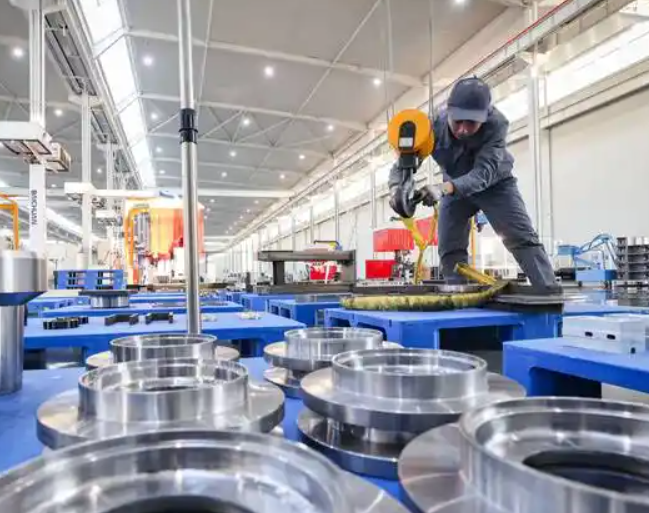
从工艺角度看,粗加工与精加工必须分序进行,中间安排去应力处理。我们曾在加工一批铸铁端盖时,粗车后直接精车,结果放置48小时后变形量达到0.03mm,整批报废。后来调整工艺,粗加工后增加一道自然时效,问题才彻底解决。切削参数方面,精铣时线速度控制在120-150m/min,进给量不超过0.08mm/r,能有效抑制颤振对表面质量的影响。
检测环节同样不可忽视。三坐标测量仪适合首件检验,批量生产则推荐使用气动量仪或电子塞规,效率可提升3倍以上。
数据对比:精度提升带来的实际收益
以公司某型自动化设备维保项目中的传动轴加工为例,调整工艺前后的数据对比如下:
- 同轴度:0.025mm → 0.008mm
- 装配一次合格率:82% → 97%
- 设备运行振动值:4.2mm/s → 1.8mm/s
精度提升后,轴承温升下降约12℃,维保周期从3个月延长至8个月。这也印证了山西石伟达机电科技股份有限公司在机电设备制造与机械配件加工环节坚持“精度前置”理念的价值——前期多投入的加工成本,远低于后期维保和停机损失。
精度控制没有捷径,靠的是工艺纪律的严格执行和检测数据的持续反馈。对于工控设备销售和自动化设备维保业务而言,配件加工精度每提升一个等级,设备全生命周期的维护成本就能下降一个台阶。这既是技术问题,也是成本问题。