山西石伟达机电设备制造工艺及质量管控体系解析
在工业设备领域,制造工艺的精度与质量管控的严苛程度,直接决定了设备全生命周期的可靠性。山西石伟达机电科技股份有限公司深谙此道,依托数十年积累的机加工经验与对工控系统的深度理解,构建了一套从毛坯到成品的全链路管控体系。这套体系不仅服务于自有产品,更延伸至自动化设备维保与机械配件加工等多元服务中,确保每一件交付物都经得起工况的考验。
工艺分层:从粗加工到精密研磨的量化标准
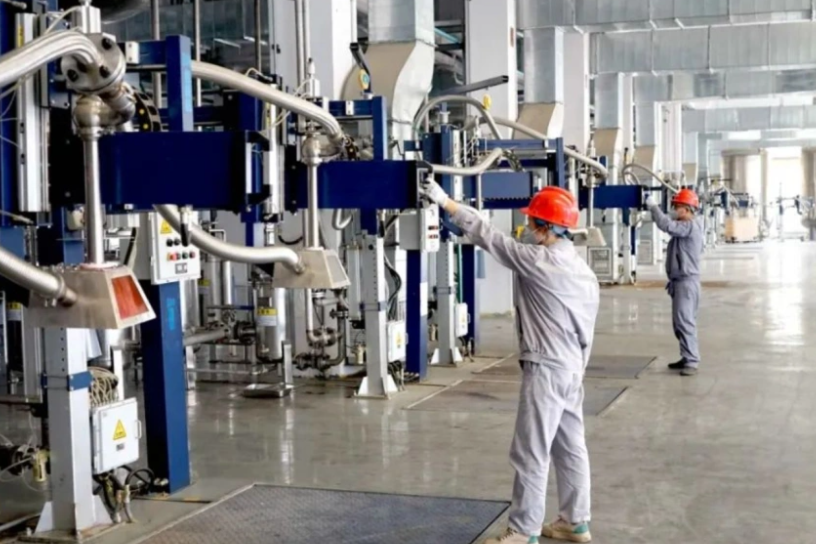
我们的车间里,数控龙门铣与高精度磨床的协同作业遵循着严格的工序分层逻辑。以大型非标支架为例,粗加工阶段预留2.5mm余量,时效处理后再进行半精加工,此时尺寸公差控制在不大于0.05mm。关键的精密配合面,则交由坐标磨床完成,粗糙度稳定在Ra0.4以下。这种分阶段释放应力的工艺路径,有效规避了薄壁件变形问题。无论是工控设备销售中配套的定制柜体,还是机电设备制造环节的传动部件,均按照同一套公差等级标准执行,不因产品类型差异而降低精度要求。
质量闭环:三检制与全流程追溯
质量管控的核心在于可追溯与可验证。我们执行首检、巡检、终检的三检制,但绝非流于形式。每一批机械配件加工任务,在首件检测完成后,关键尺寸数据不仅记录在纸质卡上,还会同步录入MES系统,与后续的每道工序进行自动比对。巡检频次根据工序稳定度动态调整,对于CPK值低于1.33的关键工序,加密抽检比例至20%。这意味着,即使一个销轴的外径出现0.01mm的偏移,也能在流入装配线前被拦截。
- 原材料入库检测:光谱仪逐批验证合金成分,杜绝混料风险;
- 过程参数监控:热处理炉温度曲线实时上传,超差自动报警;
- 成品性能抽检:动平衡测试覆盖所有高速旋转件,振动烈度不高于2.8mm/s。
这套闭环机制同样反馈在自动化设备维保服务中。我们为客户的旧设备进行部件更换时,会依据原图纸参数与实测磨损数据,反向调整新制配件的配合间隙,而非简单按原尺寸加工。这种基于工况的修正能力,正是制造经验与维保数据深度融合的价值体现。
实践检验:煤机行业减速器壳体修复案例
以近期完成的一批矿用减速器壳体修复为例,原壳体轴承孔因磨损出现失圆,最大偏差达0.12mm。我们没有直接采用常规的扩孔镶套方案,而是利用三坐标测量仪获取完整形貌数据,结合壳体残余应力分布,制定了分层堆焊与二次时效的复合工艺。最终,修复后的轴承孔圆度恢复至0.008mm以内,且与齿轮轴装配的同轴度误差控制在0.02mm内。该批次壳体自交付后已连续运行超过2000小时,未出现任何温升异常或振动超标。
这种对数据的尊重和对工艺细节的偏执,贯穿于山西石伟达机电科技股份有限公司的每一个项目。从机电设备制造的源头质量策划,到工控设备销售环节的技术选型支持,再到售后维保的快速响应,我们的质量管控不是孤立于车间的检验动作,而是覆盖全业务链条的共识。选择石伟达,意味着您的设备获得了从材料冶金到装配精度的系统性保障。