机电设备制造精度对比:山西石伟达机械配件加工工艺详解
在机电设备制造领域,加工精度往往决定了设备运行的稳定性与使用寿命。山西石伟达机电科技股份有限公司扎根行业多年,在机械配件加工环节积累了扎实的工艺数据。今天我们从实际生产角度,聊聊不同精度等级背后的制造逻辑。
一、加工精度背后的硬指标
以我们常做的法兰盘和轴承座为例,IT7级公差是常规要求,而关键配合面我们能做到IT6级。这中间差出的0.01mm,靠的不是设备铭牌上的参数,而是对刀具磨损周期的严格管控——每加工50件必须做一次在线测量,数据实时回传至MES系统。山西石伟达机电科技股份有限公司的车间里,三坐标检测仪的采样密度比同行高出30%,为的就是把离散度压下来。
在表面粗糙度控制上,我们采用“粗车-半精车-精车”三段式工艺,精车余量严格锁定在0.15-0.2mm。配合恒温车间(22±1℃),Ra值能稳定在0.8μm以内,这直接降低了后续装配时的修配工作量。
二、自动化设备维保中的精度修复
很多客户问我们,为什么同样的备件,别人装上去跑三个月就异响?问题往往出在基准面修复上。山西石伟达机电科技股份有限公司做自动化设备维保时,遇到导轨磨损,不是简单换新,而是先检测基座变形量,再通过刮研工艺恢复接触点——每平方英寸不少于18个点,这是硬指标。
工控设备销售过程中,我们也会顺带提供精度诊断服务。比如伺服电机联轴器跳动超过0.03mm时,我们会建议先调整对中,而不是直接换电机。这项服务帮客户省了不少冤枉钱。
常见问题:机加工件为什么会有毛刺?
- 刀具钝化:刃口半径超过0.05mm就必须换刀,我们车间执行的是0.03mm的预警线
- 切削参数失配:铝件和钢件的线速度差30%以上,不能套用同一组参数
- 装夹刚性不足:薄壁件必须加辅助支撑,否则加工完就变形
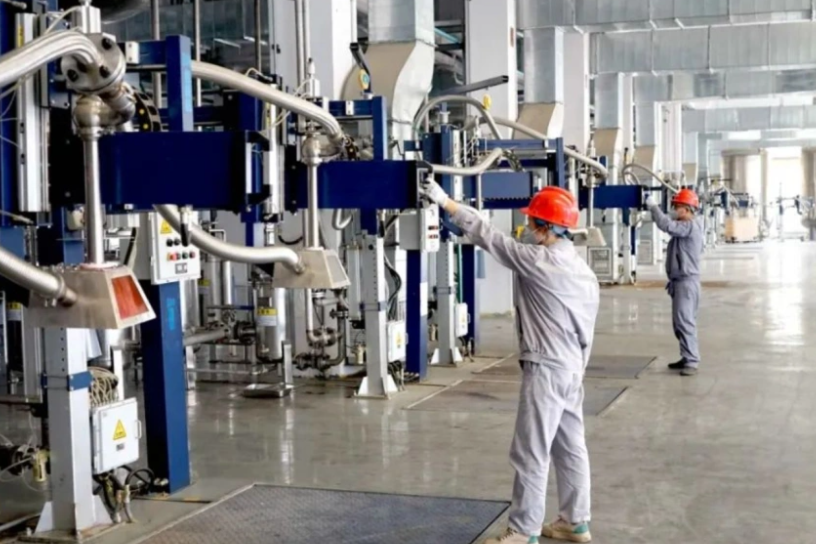
机械配件加工的另一个容易被忽略的点是去应力时效。我们的铸件毛坯会做两次自然时效(间隔72小时),粗加工后再安排一次振动时效。虽然周期拉长了1.5天,但五年后的变形量能控制在0.02mm以内,这对长期运行的自动化产线来说,价值远超工期成本。
精度不是靠某一台高端设备砸出来的,而是从刀具管理、环境控制、检测频次到工艺纪律的系统合力。山西石伟达机电科技股份有限公司在机电设备制造、工控设备销售、自动化设备维保及机械配件加工这四个方向上,始终把“可复现的精度”当作交付底线。如果您手头有难啃的加工件或棘手的设备精度问题,不妨带着图纸来聊聊。