山西石伟达机电科技股份有限公司机械配件加工技术优势解析
📅 2026-10-24
🔖 山西石伟达机电科技股份有限公司:机电设备制造,工控设备销售,自动化设备维保,机械配件加工
在非标自动化产线改造和工控系统集成项目中,机械配件的加工精度与交付节奏往往直接决定整条产线的调试周期。山西石伟达机电科技股份有限公司长期服务于煤炭、冶金、电力行业的设备配套,在机械配件加工环节积累了一套兼顾精度与响应速度的工艺体系,这里结合实际加工场景做一次梳理。
加工能力与关键参数
公司机械配件加工覆盖车、铣、磨、钻及线切割等工序,常规加工尺寸范围为Φ5mm–Φ800mm,轴类零件圆度控制在0.01mm以内,平面度可达0.008mm/100mm。针对工控设备安装板、联轴器、传动支座等典型件,采用CNC加工中心一次装夹完成多面加工,减少重复定位误差。材料适配涵盖45#钢、40Cr、304/316不锈钢、铝合金及工程塑料。
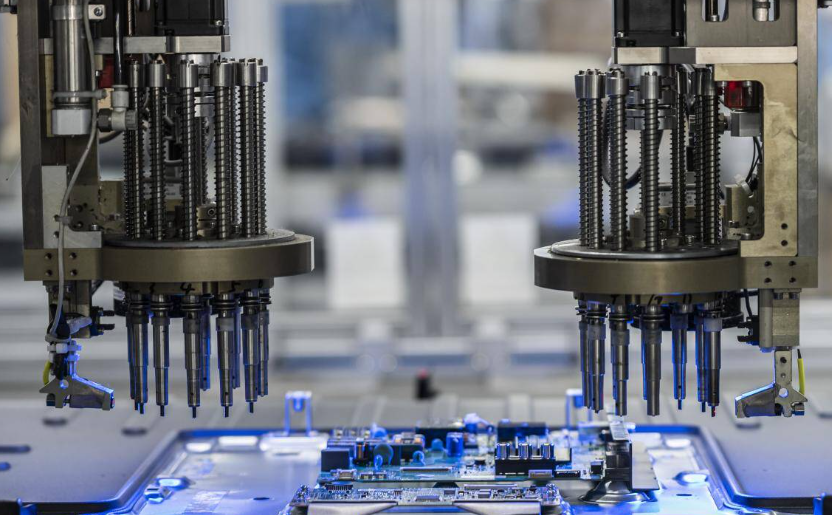
典型加工流程
- 图纸复核与工艺评审,确认公差链和基准面;
- 粗加工留量0.3–0.5mm,去应力处理后精加工;
- 关键配合面采用磨削或精铣,表面粗糙度Ra1.6–Ra0.8;
- 三坐标抽检并出具检测记录,随件交付。
注意事项
薄壁件和细长轴加工需重点控制装夹变形,建议采用轴向夹紧或辅助支撑;热处理件应在精加工前完成调质,避免二次变形。客户提供图纸时,务必标注关键配合尺寸与基准,这对自动化设备维保中的替换件匹配尤为重要。
常见问题:配件与原件互换性差,多因基准未统一或未做首件确认;交期紧张时,建议优先采用公司标准毛坯库材料,可缩短备料时间2–3天。
从机电设备制造到工控设备销售,再到自动化设备维保,山西石伟达机电科技股份有限公司:机电设备制造,工控设备销售,自动化设备维保,机械配件加工的一体化能力,使配件加工不再是孤立环节,而是与整机调试、后期维保形成闭环。对需要小批量、多品种、快交付的客户而言,这种协同正是选择合作方的实际价值所在。